 English
 中文简体
 русский
 Español

Количество полостей определяет все
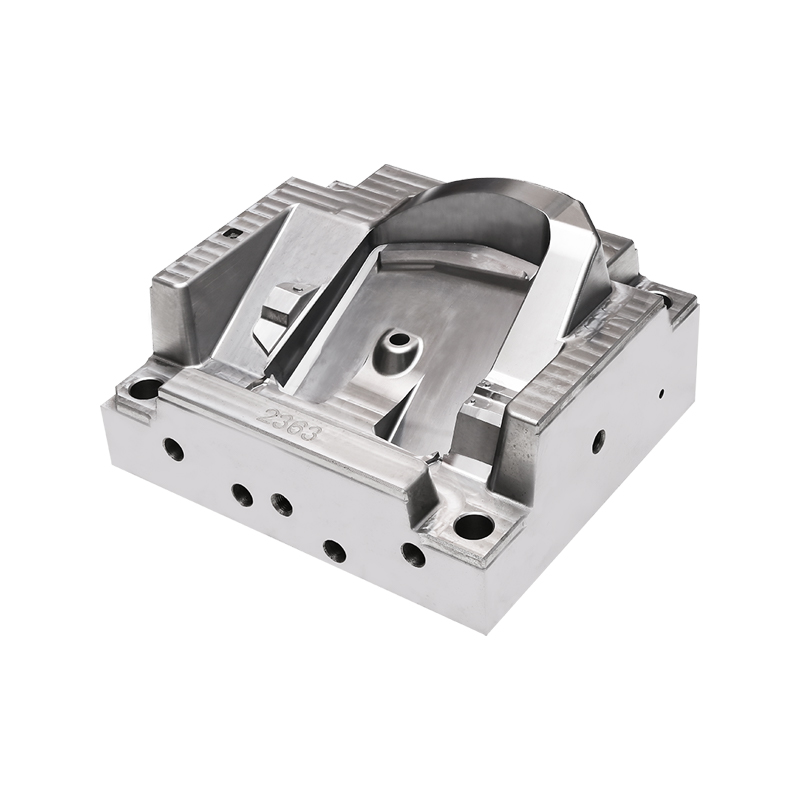
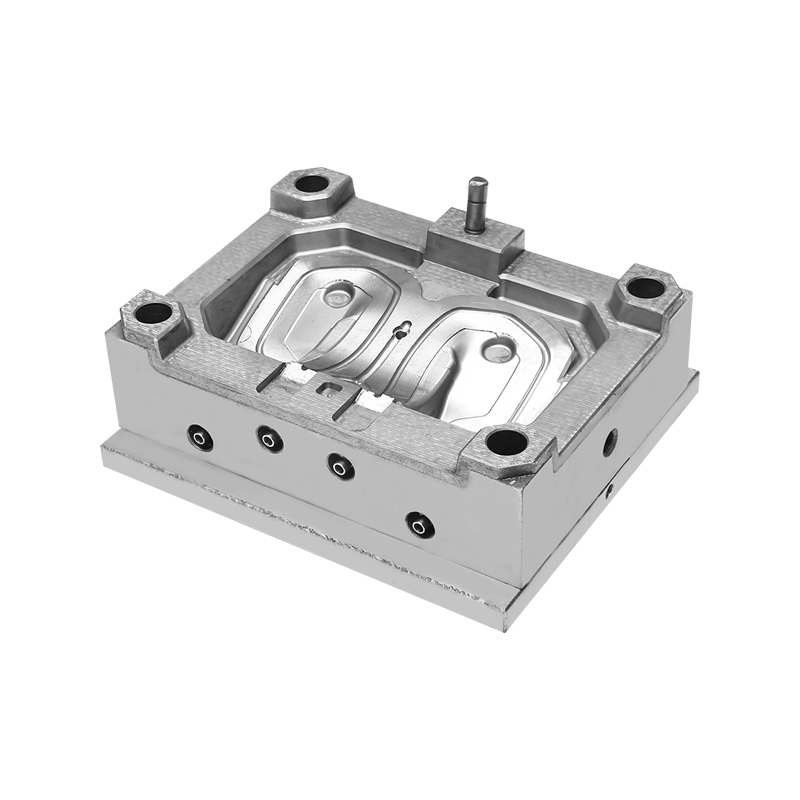
Выбор полости влияет на размер основания формы, расположение направляющих, выбор пресса и последовательность выстрелов. А производитель пластиковых литьевых форм прежде чем назвать количество заказов, обычно спрашивают о годовом объеме и структуре заказов. Инструмент с одной полостью может подойти для мелкосерийного или смешанного производства; семейная форма с несколькими полостями может соответствовать программе со стабильным спросом. Тоннаж пресса и расстояние между стяжками также определяют физический потолок основания формы.
Баланс полостей в системе направляющих приобретает большее значение по мере увеличения количества полостей. Неравномерное заполнение проявляется в виде изменения веса, смещения размеров и засветов в одной полости, в то время как в другой недостаточно. Моделирование компоновки направляющих перед резкой стали позволяет устранить эти проблемы, хотя их решение по-прежнему обходится недорого.
Размещение ворот и поведение потока
Расположение литника определяет, куда поступает расплав, где образуются линии сварки и какое давление необходимо для заполнения конечностей. Моделирование потока или опыт цеха определяют размещение таким образом, чтобы расплав достигал кромок детали без чрезмерной потери давления. Что касается косметических деталей, ворота могут скрываться за какой-либо особенностью. Для толстых секций горячеканальная система может подавать материал из центральной точки, чтобы избежать образования холодных пробок.
Остатки ворот привлекают такое же внимание. Шероховатые остатки на видимой поверхности становятся жалобой клиента, которую невозможно полностью удалить с помощью последующей полировки. Размер ворот следует той же логике: слишком маленький создает следы сильного сдвига и растекания, слишком большой оставляет следы, которые трудно аккуратно подрезать. Эти компромиссы сопоставляются со смолой и косметическими требованиями детали.
Выбор стали следует за смолой
Не для каждой формы нужна одна и та же сталь. Материалы полости и сердцевины выбираются с учетом абразивности смолы, ожидаемого количества циклов и требований к полировке. Стеклонаполненные смолы отдают предпочтение более твердым сталям. Для прозрачных деталей требуются стали, которые хорошо полируются и не содержат включений. Материал подбирается в соответствии с характером износа, который на самом деле будет видеть инструмент, а не по умолчанию используется один класс для каждой работы.
Затем следует термообработка и снятие напряжения, поэтому важно тщательно спланировать эти этапы. Пропуск снятия напряжения ради экономии дня часто приводит к искажениям после обработки, которые превращаются в коррекцию, которая стоит гораздо дороже, чем сэкономленный день. Включение снятия напряжений в график позволяет сохранить допуски, которые имеют значение для готовой детали.
Пробное тестирование — это сеанс настройки
Выстрел редко бывает последним. Опробование включает в себя измерение деталей и регулировку: прокладки за сердечниками, пересмотренные размеры затворов и изменения в системе охлаждения являются обычными частями процесса. Покупатели иногда рассматривают пробное тестирование как событие «прошел или не прошел», но лучше оно работает как сеанс настройки. Целью является создание надежного технологического окна, а не ни одного удачного кадра, который нельзя было бы повторить на другой печатной машине или в другой смене.
Во время испытаний отслеживаются схемы заполнения, вес детали в полостях и поведение охлаждения в толстых секциях. Каждая корректировка записывается, чтобы формовщик знал, что изменилось и почему. Документация дает производственной команде отправную точку, а не загадку.
Почему раннее участие окупается
Привлечение производителя пластиковых форм для литья под давлением к переговорам по дизайну на раннем этапе редко требует дополнительных затрат и часто экономит деньги. На вопросы о осадке, толщине стенок и расположении ворот легче ответить на экране, чем на закаленной полости. Чем раньше всплывут эти вопросы, тем больше возможностей будет отрегулировать деталь, не касаясь стали.
A производитель пластиковых литьевых форм Тот, кто рано присоединяется к разговору, также узнает приоритеты продукта: какая поверхность является косметической, какой размер имеет решающее значение и какая функция является гибкой. Этот контекст формирует решения во время обработки и испытаний и превращает отношения с поставщиками в нечто близкое к партнерству.