 English
 中文简体
 русский
 Español

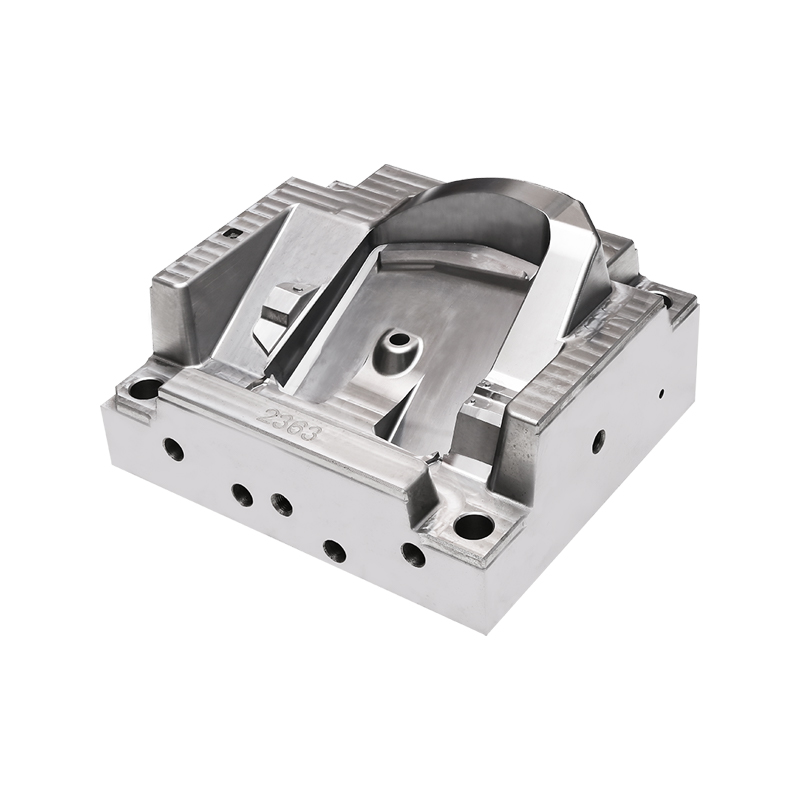
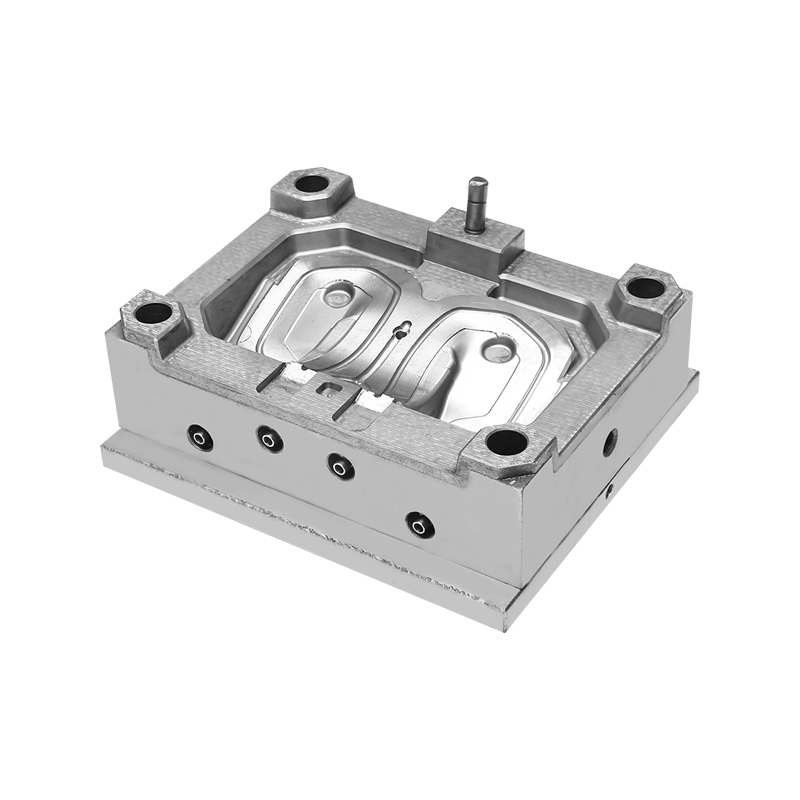
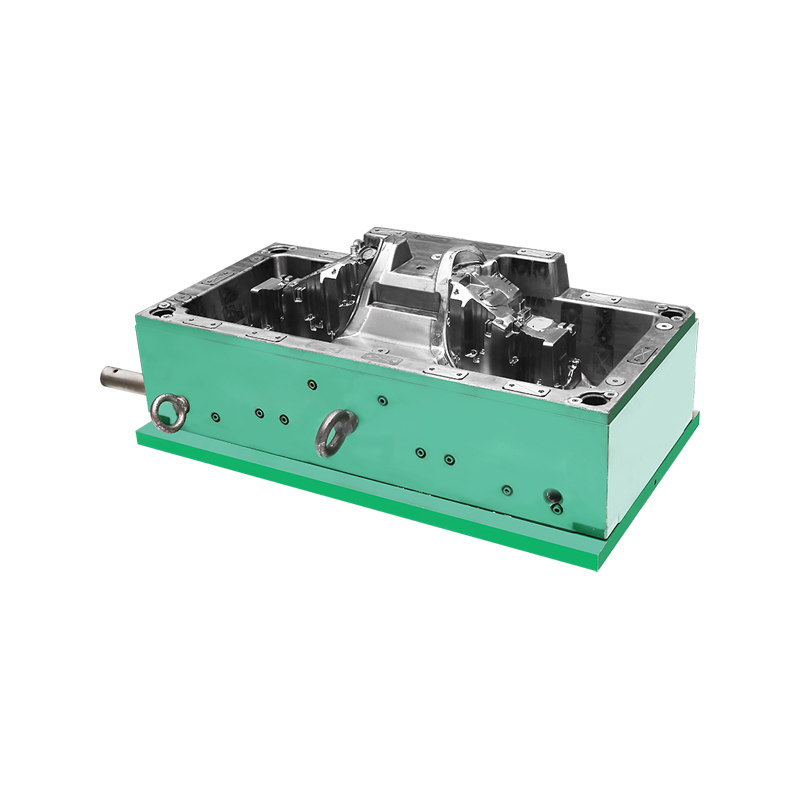
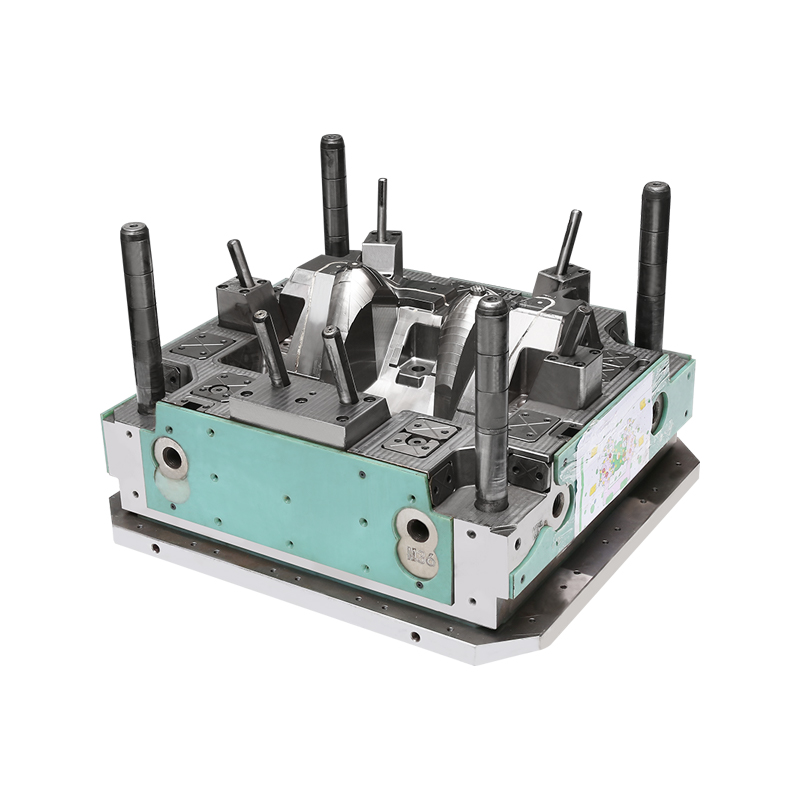
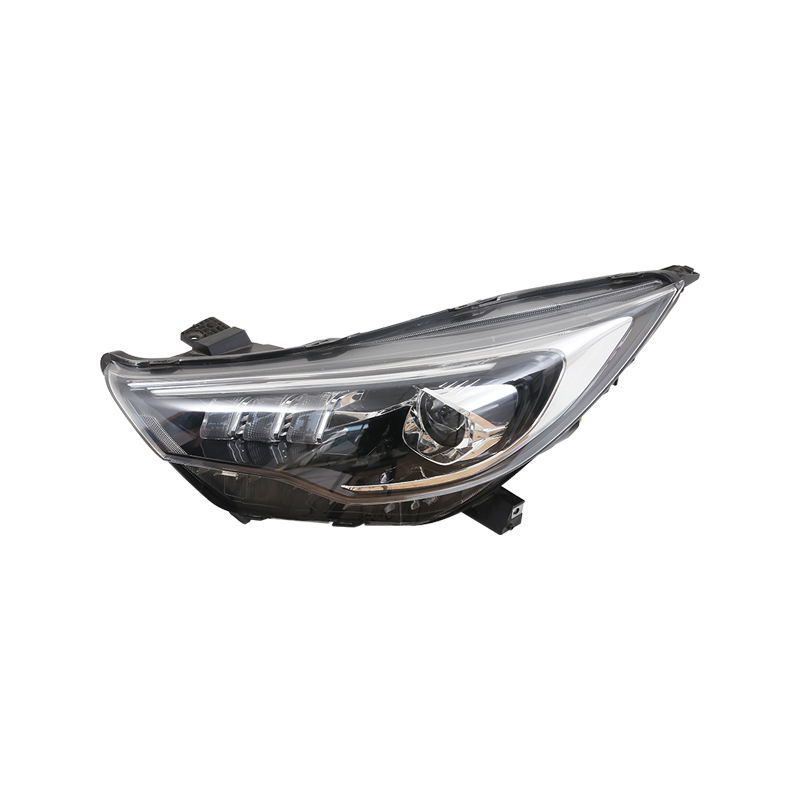
Автоматическая форма для лампы инструменты формируют пластиковые корпуса и линзы, используемые в системах освещения транспортных средств. Заводы изготавливают эти прецизионные формы из закаленной стали, чтобы они могли выдерживать многократные циклы впрыска поликарбоната или акриловых смол. Производство сосредоточено на точности полостей, эффективности охлаждения и чистоте поверхности, что позволяет изготавливать оптические детали одинакового качества для сборочных линий автомобилей. Команды сосредотачиваются на контроле размеров и потоке материалов, что позволяет обеспечить соответствие результатов графикам поставщиков.
Материалы, выбранные для пресс-формы для автоматической лампы
Марки инструментальной стали составляют основную часть пресс-формы для автолампы, поскольку они устойчивы к износу при высоких давлениях впрыска и температурах. Блоки подвергаются термической обработке для достижения твердости, необходимой для длительных производственных циклов. Поверхностные покрытия или полировка улучшают антиадгезивные свойства и уменьшают трение при выталкивании пластиковых деталей из полостей. Охлаждающие каналы, просверленные в стали, циркулируют воду или масло для отвода тепла во время каждого цикла.
Вставки, изготовленные из того же семейства сталей, учитывают сложные текстуры линз или особенности крепления. Эти вставки позволяют вносить изменения в определенные области без замены всей основы формы. Поставщики поставляют сталь с сертифицированной твердостью и однородностью, поэтому обрабатывающие центры могут поддерживать жесткие допуски на поверхностях полостей. Комбинация базовой стали и вставок обеспечивает стабильную работу ламп различных конструкций.
Элементы дизайна в пресс-форме для автомобильной лампы
Расположение полостей определяет, сколько корпусов ламп или линз образуется за один кадр. Конфигурации с несколькими полостями повышают производительность при сохранении идентичной геометрии детали. Поверхности сердцевины и полости имеют оптические текстуры, которые создают необходимые узоры рассеяния или отражения света. Горячеканальные системы равномерно доставляют расплавленную смолу в каждую полость, ограничивая отходы материала и улучшая баланс заполнения.
В системах выталкивания используются штифты или пластины, расположенные таким образом, чтобы высвобождать детали, не оставляя при этом маркировки критических оптических поверхностей. Благодаря функциям выравнивания две половины формы совпадают, поэтому толщина стенок остается одинаковой. Команды дизайнеров адаптируют эти элементы в соответствии с конкретной формой лампы и маркой смолы, гарантируя, что пресс-форма для автоматической лампы соответствует требованиям последующей сборки.
Обработка и сборка пресс-формы для автомобильной лампы
Обрабатывающие центры с ЧПУ разрезают стальные блоки по подробным чертежам полостей. Электроды для электроэрозионной обработки формируют мелкие детали, до которых не могут добраться режущие инструменты. После черновой обработки поверхности подвергаются полировке для достижения прозрачности, необходимой для прозрачных линз. Перед сборкой половин формы контуры охлаждения подвергаются окончательному сверлению и испытаниям под давлением.
На сборочных станциях монтируются горячеканальные коллекторы, датчики температуры и компоненты выброса. Рабочие проверяют выравнивание и усилие зажима, чтобы форма работала бесперебойно на литьевых машинах. Пробные запуски подтверждают, что смола полностью заполняет полости и детали аккуратно отделяются. Эти шаги подготавливают пресс-форму для автоматической лампы к непрерывному использованию в производстве автомобильных деталей.
Практические корректировки во время производства
Операторы регулируют скорость впрыска, давление и время охлаждения в зависимости от характеристик партии смолы. Смена наборов вставок позволяет на одной и той же пресс-форме производить линзы разных моделей или варианты корпусов. Контроль температуры на горячем канале обеспечивает постоянство потока материала от порции до последней. Эти корректировки остаются в пределах установленных технологических окон, поэтому продолжительность цикла остается предсказуемой.
Станции контроля проверяют вес деталей, оптическую прозрачность и критические размеры после каждой смены. Результаты этих проверок позволяют внести незначительные изменения в давление уплотнения или поток охлаждения. Документирование каждой регулировки обеспечивает прослеживаемость для заказчиков автомобильной промышленности, которым требуются подробные записи процесса. Такой структурированный подход сохраняет Автоматическая форма для лампы Производительность соответствует объему и качеству, ожидаемым партнерами по производству компонентов транспортных средств.